Uvod
Jedan od osnovnih zahteva za zavarivačke pogone je poseddovanje sertifikata ISO 3834 kako bi svoj proizvod plasirali na tržište.
Dokazivanje da je sertifikat zaista validan garantiju akreditovane sertifikacione kuće kroz prikupljanje minimuma objektivnih dokaza prema zahtevima standarda. U praksi je često prisutno nerazumevanje suštinskog uspostavljanja sistema upravljanja pogonom sa kvalitetom kao izlaznom komponentom koja zavisi od mnogih faktora. Skup tih faktora, resursa, tok materijala i informacija, očekivani kvalitet na izlazu se često naziva fabrička kontrola proiuzvodnje (FCP).
U ovom blogu je naglasak na rešavanja mnogih problema u zavarivačkim pogonima kroz primenu standarda ISO 3834.
Kontrola specijanih procesa u metalnoj industriji
Kontrola specijalnih procesa predstavlja važan deo sistema upravljanja kvalitetom u metalnoj industriji, posebno u proizvodnji zavarenih metalnih konstrukcija, rezervoara, čeličnih nosača i drugih proizvoda kod kojih kvalitet procesa direktno utiče na bezbednost, pouzdanost i funkcionalnost proizvoda.
Specijalni proces je proces čiji se rezultat ne može u potpunosti potvrditi naknadnom kontrolom ili merenjem proizvoda, odnosno kod kojeg nedostaci mogu postati vidljivi tek tokom eksploatacije.
Prema ISO 9001:2015, tačka 8.5.1, organizacija mora da obezbedi kontrolisane uslove za realizaciju proizvodnje. Kada se rezultati procesa ne mogu u potpunosti verifikovati naknadnim praćenjem ili merenjem, potrebno je validirati sposobnost procesa da postigne planirane rezultate i periodično je ponovo potvrđivati, prema potrebi.
Kod zavarenog spoja vizuelna kontrola može potvrditi da nema vidljivih površinskih nepravilnosti, ali ne može sama da potvrdi odsustvo svih unutrašnjih grešaka niti da dokaže da su ostvarena potrebna mehanička svojstva spoja.
Procesi mogu biti specijalni u metalnoj industriji:
1. Zavarivanje
Kontrolišu se WPS – tehnologija zavarivanja, kvalifikacije zavarivača, dodatni materijali, parametri zavarivanja i uslovi izvođenja.
Relevantni standardi: ISO 3834, EN ISO 15614, EN ISO 9606.
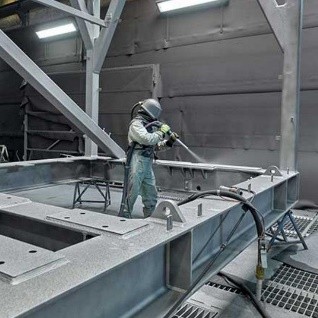
2. Priprema površine
Kontrolišu se stepen čistoće, hrapavost, uklanjanje nečistoća i uslovi pre nanošenja zaštitnog premaza, prema specifikaciji.
Relevantni standardi mogu uključivati ISO 8501 i ISO 8503.
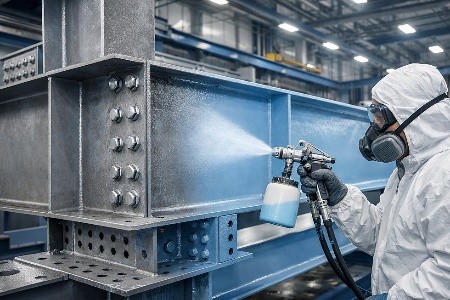
- Nanošenje zaštitnih premaza i farbanje
Prate se uslovi okoline, priprema boje, vreme sušenja i debljina suvog filma, u skladu sa specifikacijom.
Relevantni standardi mogu uključivati ISO 12944 i ISO 19840.
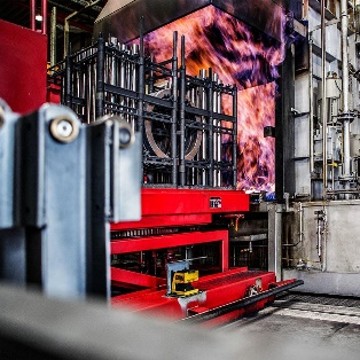
4. Termička obrada
Kada je primenljiva, kontrolišu se temperatura, vreme, brzina zagrevanja i hlađenja, kao i zahtevi za svojstva materijala.
Važno: ovi procesi nisu automatski specijalni u svakoj organizaciji. Status procesa i potreba za validacijom utvrđuju se prema zahtevima standarda, ugovora, proizvoda i mogućnosti naknadne verifikacije.
Uspostavljanje kontrole specijalnog procesa odnose se na sam proces, osposobljenost osoblja i opremu. Neki elementi kontrole su navedni u tabeli 1.
Tabela 1. Elementi kontrole i dokazi
| Element kontrole | Šta zavarivački pogon mora da definiše? |
|---|---|
| Zahtevi procesa | Tehnološke instrukcije, specifikacije i kriterijume prihvatljivosti |
| Osposobljenost | Kompetencije i kvalifikacije osoblja |
| Oprema | Pogodnost opreme, održavanje i potrebne provere |
| Parametri procesa | Dozvoljene vrednosti i način praćenja |
| Validacija | Dokaz da proces može da postigne planirane rezultate, kada je potrebna |
| Zapisi | Dokazi o izvršenju procesa i rezultatima kontrola |
| Nesukladnosti | Postupak za odstupanja, popravke i ponovno ispitivanje |
| Ponovna potvrda | Provera validnosti procesa kada je potrebna, npr. posle značajnih promena |
Preduzeće treba da ima dokumentovane dokaze koji pokazuju da se proces izvodi prema definisanim zahtevima i da daje prihvatljive rezultate.
Za pripremu površine i farbanje, dokazi mogu obuhvatiti zapise o čistoći i hrapavosti površine, uslovima nanošenja premaza i rezultatima merenja debljine filma.
Zavarivanje kao specijalan proces
Zavarivanje se u sistemu upravljanja kvalitetom smatra specijalnim procesom zato što se kvalitet zavarenog spoja ne može u potpunosti potvrditi samo naknadnom kontrolom gotovog proizvoda. Određene greške mogu ostati skrivene unutar zavarenog spoja i otkriti se tek tokom eksploatacije, ispitivanja ili upotrebe proizvoda.
Zato kvalitet zavarivanja mora da se obezbedi prvenstveno kroz kontrolisane uslove procesa, a ne samo kroz završnu kontrolu.
U praksi, pri proizvodnji zavarenih metalnih konstrukcija, na primer rezervoara, nije dovoljno da kontrolor pregleda gotov proizvod i potvrdi da spoj izgleda dobro.
Potrebno je dokazati da je zavarivanje izvedeno pod kontrolisanim uslovima:
- WPQR – kvalifikovana tehnologija zavarivanja,
- WPS – specifikacija postupka zavarivanja, uz odgovarajuću potvrdu kvalifikacije postupka kada je zahtevana,
- Osposobljeni zavarivači,
- Odgovarajuće kvalifikacije za postupak zavarivanja, materijal, položaj i druge primenljive uslove.
- Kontrolisani parametri i uslovi,
- Struja, napon, brzina zavarivanja, dodatni materijal, priprema spoja, predgrevanje i temperatura između prolaza, kada su primenljivi,
- Dokumentacija i sledljivost (zapisi o kontroli zavarenih spojeva; izveštaji o ispitivanju bez razaranja, kada su zahtevani; zapisi o nesusaglašenostima i popravkama; evidencije o opremi i osposobljenosti osoblja)
- Evidencija o izvršenom zavarivanju, korišćenim materijalima, kontrolama i rezultatima, u skladu sa zahtevima.
Važno je razumeti da završna vizuelna kontrola (VT), pa čak i dodatna ispitivanja bez razaranja (NDT), ne zamenjuju kontrolu procesa. Njihov obim i metode određuju se prema projektu, standardu i zahtevima kupca.
Za dokazivanje kvaliteta zavarenih spojeva najčešće su u upotrebi su standardi navedeni u tabeli 2.
Tabela 2. Standardi koji se primenjuju za zavarivačke pogone
| Standard | Šta je ključno za kontrolu procesa |
|---|---|
| ISO 9001 | Upravljanje proizvodnjom, kontrolisani uslovi i validacija procesa kada je primenljiva |
| ISO 3834 | Specifični zahtevi kvaliteta za zavarivanje topljenjem metalnih materijala |
| EN 1090 | Zahtevi za izvođenje čeličnih konstrukcija, uključujući relevantne zahteve za zavarivanje i kontrolu proizvodnje |
| EN ISO 14731 | Zadaci i odgovornosti koordinacije zavarivanja |
| EN ISO 15609 / EN ISO 15614 | Specifikacija postupka zavarivanja (WPS) i kvalifikacija postupka (WPQR), u zavisnosti od primenljivog dela i zahteva. |
| EN ISO 9606-1 | Kvalifikacija zavarivača za zavarivanje čelika. |
ISO 3834 ne zamenjuje ISO 9001, a EN 1090 se primenjuje kada to zahtevaju vrsta konstrukcije, ugovor i odgovarajući regulatorni okvir.
ISO 3834 predviđa različite nivoe zahteva:
- ISO 3834-2 – sveobuhvatni zahtevi za kvalitet.
- ISO 3834-3 – standardni zahtevi za kvalitet.
- ISO 3834-4 – osnovni zahtevi za kvalitet.
Izbor zavisi od vrste proizvoda, rizika i ugovornih ili regulatornih zahteva.
Kontrola specijalnog procesa zavarivanja
Primer za proizvodnju metalne konstrukcije:
- Pre zavarivanja — proveravaju se dokumentacija, materijal, priprema spoja, kvalifikacija zavarivača i važeća WPS.
- Tokom zavarivanja — prate se propisani parametri, redosled zavarivanja i uslovi izvođenja.
- Posle zavarivanja — sprovode se propisane vizuelne i druge kontrole, prema planu kontrole i kriterijumima prihvatljivosti.
- Dokumentovanje — evidentiraju se rezultati, odstupanja, popravke i potrebna sledljivost.
Zavarivanje nije specijalni proces samo zato što se tako naziva u standardu. Ono se mora organizovati, kontrolisati i dokumentovati tako da se kvalitet spoja obezbedi tokom samog izvođenja procesa.
Dalje su prikazani koraci u kontroli procesa zavarivanja:
a) Pre početka rada
- Provera crteža i zahteva za spoj,
- Provera važeće WPS i kvalifikacije postupka, kada je zahtevana,
- Provera kvalifikacije zavarivača,
- Provera osnovnog i dodatnog materijala.
b) Tokom rada
- Kontrola pripreme spoja i uklapanja elemenata,
- Praćenje parametara prema WPS,
- Kontrola predgrevanja i temperature između prolaza, kada je zahtevana,
- Evidentiranje odstupanja i preduzetih mera.
c) Posle završetka rada
- Vizuelna kontrola zavarenog spoja,
- Dodatna ispitivanja, ako su zahtevana,
- Evidentiranje rezultata i popravki,
Odobrenje za prelazak na narednu operaciju, u skladu sa planom kontrole.
Zaključak
Efikasna kontrola specijalnih procesa ne zasniva se samo na završnoj kontroli proizvoda. Ona podrazumeva unapred definisane zahteve, osposobljene ljude, odgovarajuću opremu, kontrolisane parametre, validaciju kada je potrebna i pouzdane zapise.
Sistem upravljanja proizvodnjom uređuje u skaldu sa zahtevima standarda ISO 9001, dok se sam proces zavarivanja uređuje prema zahtevima ISO 3834. Stoga je veoma važno postaviti sistem upravljanja proizvodnim pogonom i odrediti ciljeve procesa, ključne pokazatelje procesa (KPIs)
Za metalnu industriju najvažnije je da se kontrola proizvodnje provodi tako da se greška spreči ili otkrije što ranije, pre nego što izazove škart, dodatne troškove, reklamaciju ili kašnjenje isporuke.
Beograd,
12.10.2026